Китай, провинция Хэнань, город Юйчжоу, промышленный кластер, Западный промышленный парк
2026-06-07
В нашей практике работы с литейными цехами от Урала до Сибири мы неоднократно сталкивались с ситуацией, когда закупка магниевые сплавы у случайных поставщиков оборачивалась браком целой партии отливок из-за нестабильного химического состава. Китай сегодня занимает лидирующие позиции в мире не просто благодаря низкой цене сырья, а за счет создания замкнутого цикла: от добычи магнезита до сложнейшей механической обработки и легирования. Однако рынок перенасыщен предложениями, где за красивыми каталогами скрывается отсутствие реального контроля качества. В этой статье мы разберем технические нюансы выбора материала, риски импорта и покажем, как интеграция передовых технологий модификации меняет правила игры в производстве легких конструкций.
Обработка магния — это не просто резка или литье, это работа с материалом, который требует ювелирной точности в контроле температуры и защиты от окисления. Мы видели случаи, когда экономия 5% на стоимости чушки приводила к потере 30% готовой продукции из-за пористости и включений. Поэтому вопрос выбора производителя становится критическим фактором экономической безопасности вашего предприятия. Ниже мы детально рассмотрим параметры, которые действительно влияют на результат, опираясь на данные отраслевых стандартов и наш опыт внедрения решений в тяжелых условиях эксплуатации.
При выборе марки сплава инженеры часто ориентируются только на предел прочности, упуская из виду коррозионную стойкость и способность к демпфированию вибраций. Для автомобильной промышленности и аэрокосмического сектора ключевым параметром становится соотношение прочности к весу, которое у современных сплавов системы Mg-Al-Zn (например, AZ91D) достигает показателей, недоступных для многих алюминиевых аналогов. Но здесь кроется подводный камень: без правильной модификации структуры зерна даже самый дорогой сплав будет иметь низкую пластичность.
В процессе плавки и литья критически важно контролировать содержание железа, никеля и меди. Даже следовые количества этих элементов (более 0,005% для Fe) резко снижают коррозионную стойкость изделия в солевой среде. Мы рекомендуем требовать у поставщика протоколы спектрального анализа каждой плавки, а не усредненные данные за месяц. Один из наших клиентов столкнулся с разрушением корпусов редукторов через полгода эксплуатации именно из-за превышения содержания никеля в исходном сырье, о чем поставщик умолчал, предоставив сертификат общего типа.
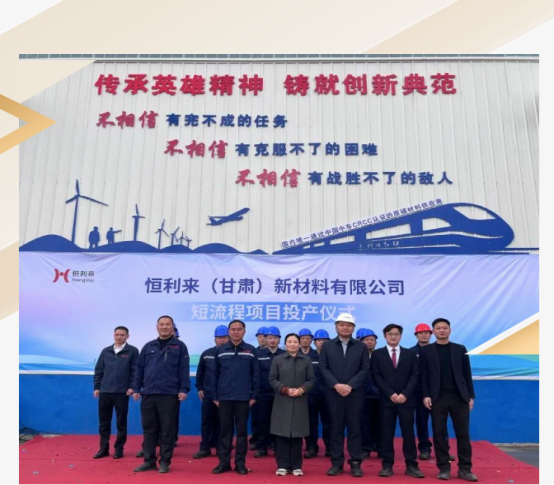
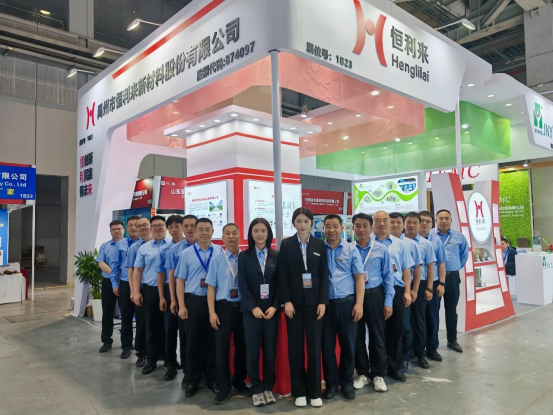
Современные технологии позволяют достигать высокой чистоты сплава за счет использования специальных флюсов и защитных газовых смесей. Однако сама по себе чистота шихты не гарантирует отсутствия дефектов в отливке. Здесь на первый план выходят процессы модифицирования. Внедрение инновационных материалов, таких как модификаторы вермикулярного графита или специализированные лигатуры, позволяет управлять формой и размером интерметаллидных фаз. Компания АО Ючжоу Хэнлилай Новые Материалы, являясь лидером в области технологий модификации чугуна и цветных металлов, успешно адаптирует свои наработки для работы с магниевыми системами, обеспечивая стабильность структуры при высоких скоростях кристаллизации.
Важным аспектом является также термическая обработка. Сплавы после литья под давлением часто требуют искусственного старения для снятия внутренних напряжений. Неправильно выбранный режим отпуска может привести к короблению тонкостенных деталей. Мы советуем проводить пробные отжиги на образцах из конкретной партии перед запуском основной серии. Это занимает дополнительное время, но спасает от брака тысяч единиц продукции.
Игнорирование любого из этих пунктов превращает производство в лотерею. Если поставщик не может предоставить детальный отчет по этим параметрам, риск получения некондиции возрастает многократно. Всегда запрашивайте возможность независимой экспертизы третьей стороной перед отгрузкой.
Выбор технологии производства детали из магниевого сплава зависит от тиража, сложности геометрии и требований к механическим свойствам. Литье под высоким давлением (HPDC) доминирует в массовом производстве, тогда как механическая обработка из проката или поковок незаменима для высоконагруженных узлов малых серий. Понимание различий между этими методами поможет избежать ошибок при проектировании и закупках.
Литье под давлением позволяет создавать сложные тонкостенные конструкции с минимальными припусками на обработку. Производительность линий HPDC достигает сотен штук в час, что делает себестоимость единицы продукции крайне низкой. Однако литые детали имеют более низкие механические характеристики по сравнению с деформируемыми сплавами из-за наличия пористости и неоднородности структуры. Кроме того, процесс требует дорогостоящей оснастки, срок изготовления которой может достигать 45-60 дней.
Механическая обработка заготовок (фрезерование, токарная обработка) дает возможность использовать сплавы с улучшенными характеристиками, полученные методами экструзии или ковки. Такие детали обладают высокой усталостной прочностью и ударной вязкостью. Главный недостаток — высокий процент отходов (до 60-70% материала уходит в стружку) и большая трудоемкость. При этом магний легко воспламеняется при сухом фрезеровании, что требует применения специальных СОЖ и систем пожаротушения.
| Параметр сравнения | Литье под давлением (HPDC) | Механическая обработка из проката/поковки |
|---|---|---|
| Себестоимость при тираже >10 000 шт. | Низкая (эффект масштаба) | Высокая (трудоемкость) |
| Механические свойства | Средние (предел прочности ~230 МПа) | Высокие (предел прочности ~280-320 МПа) |
| Точность размеров | IT12-IT14 (требуется доработка) | IT7-IT9 (высокая точность сразу) |
| Срок запуска производства | Долгий (изготовление пресс-формы) | Быстрый (наличие заготовок) |
| Риск воспламенения | Низкий (контролируемая среда машины) | Высокий (требует спец. условий цеха) |
| Применимость сплавов | Ограничена (в основном AZ91, AM60) | Широкая (AZ31, AZ80, ZK60 и др.) |
Для изделий, работающих в условиях динамических нагрузок (например, элементы подвески или корпуса приборов в военной технике), мы настоятельно рекомендуем выбирать вариант с механической обработкой из деформируемого полуфабриката. Несмотря на更高的 цену, ресурс таких деталей в 2-3 раза выше. В случаях, когда важна масса и сложность формы при статических нагрузках (корпуса ноутбуков, картеры двигателей), литье под давлением остается безальтернативным лидером.
Интересно отметить, что развитие технологий порошковой металлургии и аддитивного производства начинает размывать эти границы. Однако для промышленного масштаба классические методы остаются основными. Важно понимать, что качество конечного продукта напрямую зависит от качества исходного сырья и технологий его подготовки. Использование передовых решений, таких как интеллектуальные системы ввода присадок, разработанные компанией Хэнли Новые Материалы, позволяет стабилизировать процесс литья и снизить брак даже на старом парке оборудования.
Закупка магниевых сплавов в Китае сопряжена с рядом специфических рисков, которые не очевидны при первом контакте с поставщиком. Основная проблема — несоответствие заявленного качества реальному. Многие трейдеры предлагают материал “стандартного качества”, который на деле является переплавом вторичного сырья с неконтролируемым составом. Мы фиксировали случаи, когда в партиях “первичного” магния содержание хлоридов превышало норму в 5 раз, что приводило к активной коррозии изделий в процессе хранения на складе покупателя.
Еще один серьезный риск — логистика и упаковка. Магний чувствителен к влаге. При морской перевозке в контейнерах без надлежащей гидроизоляции и использования осушителей происходит окисление поверхности чушек. Это не только увеличивает угар металла при плавке, но и загрязняет печь продуктами реакции. Проверка состояния груза должна проводиться непосредственно при приемке в порту, а не на заводе получателя.
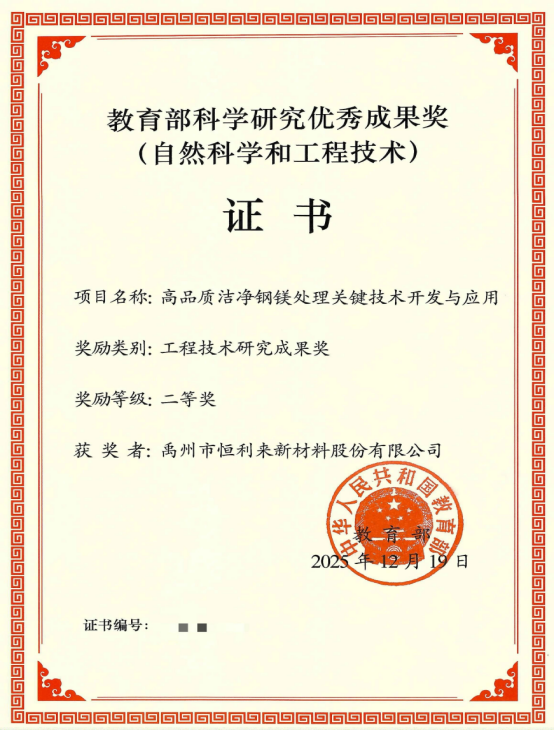
Сертификация также требует внимательного подхода. Китайские сертификаты ISO 9001 часто выдаются на конкретный адрес офиса, а не на производственную площадку. Мы советуем запрашивать аудиты третьих сторон (SGS, BV, TUV) с привязкой к конкретному номеру партии. Наличие у производителя собственных лабораторий и участие в разработке национальных стандартов КНР является хорошим индикатором надежности. Например, статус предприятия, разрабатывающего государственные стандарты, как у АО Ючжоу Хэнлилай, говорит о глубокой технической экспертизе и контроле процессов на уровне, превышающем обычные требования рынка.
Не стоит соблазняться ценой ниже рыночной на 10-15%. В металлургии чудес не бывает: такая разница обычно достигается за счет экономии на рафинировании или использовании дешевого вторичного сырья. Надежный партнер всегда объяснит структуру цены и готов подтвердить качество документально.
Традиционные методы обработки магния достигли своего технологического предела, и дальнейший рост качества возможен только за счет внедрения новых материалов и автоматизированных систем. Одной из самых перспективных направлений является использование порошковой проволоки для микролегирования и модификации расплава непосредственно в ковше или печи. Этот метод позволяет вводить тугоплавкие элементы и модификаторы с высокой степенью усвоения, что невозможно при добавлении кусковых материалов.
Компания Хэнли Новые Материалы занимает первое место в мире по доле рынка порошковой проволоки для ковкого чугуна (15,3%) и успешно транслирует этот опыт на работу с цветными металлами. Технология подачи проволоки обеспечивает точную дозировку активных элементов, таких как цирконий, редкоземельные металлы или кальций, которые необходимы для измельчения зерна и улучшения механических свойств магния. В нашей практике применение подобных систем позволило клиентам снизить расход легирующих добавок на 20% при одновременном повышении стабильности результатов.
Еще одним важным трендом является использование экзотермических и изоляционных рукавов для литниковых систем. Они позволяют регулировать скорость затвердевания отливки, предотвращая образование усадочных раковин в критических узлах. Для магниевых сплавов, склонных к горячей трещинообразованию, контроль теплоотвода является вопросом выживания отливки. Применение интеллектуальных систем, разработанных в сотрудничестве с ведущими университетами Китая, позволяет моделировать процесс кристаллизации и подбирать оптимальный профиль рукава для каждой конкретной детали.
Автоматизация процессов ввода добавок исключает человеческий фактор. Оператор больше не влияет на скорость погружения или угол ввода, все параметры задаются в контроллере. Это особенно важно при работе с активными средами, где контакт оператора с расплавом должен быть минимизирован. Безопасность и повторяемость результата — главные преимущества таких решений.
Для литья под давлением оптимальным выбором являются сплавы серии AZ, в частности AZ91D. Он обладает наилучшим сочетанием литейных свойств, коррозионной стойкости и прочности. Если требуется высокая ударная вязкость, рассмотрите сплав AM60. Избегайте сплавов с высоким содержанием цинка (серия ZK) для тонкостенного литья, так как они склонны к горячим трещинам.
Да, сварка возможна, но требует строгого соблюдения технологии. Используется аргонодуговая сварка (TIG) в среде чистого аргона. Необходимо тщательно зачищать кромки от оксидной пленки и использовать присадочную проволоку, близкую по составу к основному металлу. Главная опасность — возгорание, поэтому зона сварки должна быть защищена от сквозняков, а рядом должны находиться средства пожаротушения класса D.
Визуально это сделать сложно, но есть косвенные признаки. Первичный магний имеет более блестящую поверхность на свежем сколе и меньше включений. Точный ответ даст только спектральный анализ: во вторичном магнии повышен уровень примесей (Fe, Ni, Cu, Si) и может быть нестабильное содержание легирующих элементов. Также вторичный магний часто имеет более темный оттенок из-за окислов.
Стандартный срок производства и отгрузки составляет 15-25 дней после подтверждения заказа и получения предоплаты. Морская доставка до портов Европы или России занимает еще 30-45 дней в зависимости от маршрута. При срочной необходимости можно рассмотреть авиадоставку образцов或小ких партий, но это значительно удорожает продукт.
Рынок магниевых сплавов Китая предлагает огромные возможности для снижения себестоимости и повышения технологичности вашей продукции, но требует осторожного подхода. Успех зависит не только от цены за тонну, но и от способности поставщика обеспечить стабильность химического состава, правильную упаковку и техническую поддержку. Инвестиции в качественное сырье и современные технологии модификации окупаются за счет снижения брака и увеличения ресурса готовых изделий.
Мы рекомендуем выбирать партнеров, которые инвестируют в R&D и имеют подтвержденный опыт работы с международными стандартами. Предприятия, такие как АО Ючжоу Хэнлилай Новые Материалы, демонстрируют, как интеграция науки и производства позволяет создавать продукты мирового уровня. Их опыт в разработке стандартов и патентовании технологий служит гарантией того, что вы получаете не просто металл, а комплексное решение для вашей задачи.
Не откладывайте модернизацию своих процессов. Начните с аудита текущего поставщика и запроса образцов для независимой экспертизы. Если вы ищете надежного партнера для поставок высокотехнологичных материалов и оборудования для литейного производства, свяжитесь с нами сегодня для получения консультации и коммерческого предложения. Мы поможем подобрать оптимальное решение, которое обеспечит стабильность вашего производства на годы вперед.